Artykuł sponsorowany
Od geometrii detalu do gotowej formy — co przesądza o projekcie termoformowania
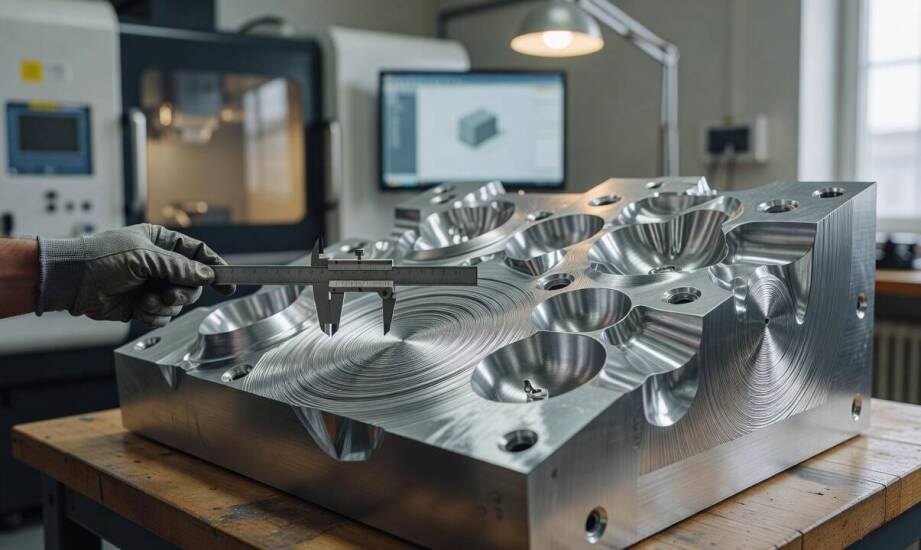
Produkcja tacki z tworzywa sztucznego przeznaczonej do pakowania żywności, wyposażonej w asymetryczne boczne wypustki i zróżnicowane głębokościowo wgłębienia, doskonale obrazuje proces tworzenia zaawansowanego oprzyrządowania. Złożona geometria takiego wyrobu od razu pokazuje, że praca nad narzędziem rozpoczyna się na długo przed fizycznym cięciem metalu. Analiza mechaniki, podział płaszczyzn oraz układ chłodzenia to parametry determinujące stabilność późniejszego termoformowania na właściwej linii.
Analiza kształtu detalu i wpływ tworzywa
Kształt docelowego wyrobu decyduje o podziałach narzędzia na sekcje ruchome i nieruchome, a także o wyznaczeniu stref podcięcia. Te specyficzne obszary uniemożliwiają proste wyjęcie uformowanego detalu bez udziału zautomatyzowanych mechanizmów zwalniających. W takich przypadkach inżynierowie integrują z narzędziem suwaki pneumatyczne lub specjalne elementy odwracalne. Działanie tych modułów uwalnia detal w ściśle określonym momencie cyklu, co eliminuje naprężenia cienkiej ścianki pojemnika.
Rozkład grubości materiału wynika wprost z lokalnego współczynnika rozciągania folii. Znaczna głębokość tłoczenia względem relatywnie wąskiego otworu opakowania wywołuje ekstremalne rozciągnięcie nagrzanego arkusza, generując ryzyko powstawania krytycznych przewężeń. Projektant uwzględnia w narażonych strefach dodatkowe systemy podparcia lub powiększone promienie zaokrągleń, które efektywniej dystrybuują siły podczas wciągania folii do wnęki.
Rodzaj aplikowanego polimeru narzuca docelową temperaturę uplastycznienia oraz wielkość skurczu przetwórczego. Wymagania te bezpośrednio determinują wybór budulca na oprzyrządowanie i ścieżkę obróbki wykańczającej. Krótkie serie prototypowe z powodzeniem wykorzystują formy wyfrezowane z żywic epoksydowych lub gęstego poliuretanu. Przemysłowa produkcja seryjna wymaga z kolei stosowania duraluminium. Surowiec ten zapewnia doskonałą przewodność cieplną oraz pełną stabilność strukturalną podczas intensywnych wahań temperatury. Przetwarzanie tworzyw charakteryzujących się wąskim oknem przetwórczym wymusza zbudowanie gęstej sieci kanałów chłodzących o bardzo skomplikowanym przebiegu.
Od modelu CAD po oprzyrządowanie maszyny
Praktyka biura inżynieryjnego firmy Thermo-Tools pokazuje, że weryfikacja trójwymiarowego modelu pod kątem technologicznej formowalności stanowi najważniejszy etap zatwierdzania założeń. Po rygorystycznej akceptacji geometrii powstaje kompletna dokumentacja wykonawcza, uwzględniająca optymalizację ścieżek narzędziowych w środowisku CAM. To właśnie precyzyjne operacje wygenerowane dla obrabiarek wieloosiowych pozwalają płynnie przekuć wirtualny projekt w fizyczną konstrukcję w pełni gotowej i złożonej formy. Dokładne zaprogramowanie pracy frezarek numerycznych przekłada się na wierne odwzorowanie najdrobniejszych detali powierzchniowych.
Precyzyjnie obrobione formy termoformujące działają zazwyczaj jako centralny element rozbudowanego systemu produkcyjnego. Zautomatyzowane stacje układania produktów oraz dedykowane matryce wycinające poszerzają zakres inżynieryjny typowej realizacji. Oprzyrządowanie dopasowane do szybkich maszyn pakujących wymusza bezbłędną integrację głównego układu tłoczącego z zewnętrznym modułem odcinającym naddatek materiału. Tego typu synchronizacja zwiększa liczbę zaplanowanych operacji obróbczych i wymaga perfekcyjnego spasowania ruchów narzędzia z cyklem maszyny. Optymalne rozmieszczenie przyłączy i odpowietrzników rzutuje na wydajność całego gniazda formującego.
Czynniki warunkujące ostateczną konstrukcję
Geometria pojedynczego detalu, przewidywany reżim eksploatacyjny oraz narzucony czas pojedynczego taktu maszyny stanowią bazę do ustalenia architektury narzędzia. Właściwe zaprojektowanie kątów pochylenia odlewniczego ułatwia bezoporowe uwalnianie wyrobu tuż po jego schłodzeniu. Standardowe normy technologiczne przyjmują wartości od 1,5 do 2 stopni dla wnęk negatywowych, podczas gdy wypukłe rdzenie pozytywowe wymagają spadków rzędu 4 do 6 stopni. Zbyt mały pochył skutkuje blokowaniem się uplastycznionej folii na matrycy, co drastycznie spowalnia proces tłoczenia.
Staranny dobór stopów aluminium połączony z bezbłędnym frezowaniem numerycznym zapewnia wysoką odporność na trudy ciągłej eksploatacji w cyklu trójzmianowym. Przemyślane narzędzie wyposażone w optymalne chłodzenie wodne wspiera utrzymanie założonej grubości ścianki i minimalizuje ryzyko powstawania niepożądanych zniekształceń termicznych. Kompleksowe podejście do specyfikacji detalu i możliwości obrabiarek sprawia, że wprowadzanie nowych opakowań staje się procesem w pełni mierzalnym.
Kategorie artykułów
Polecane artykuły

Dlaczego precyzyjne sprzątanie jest niezbędne dla operacyjnej efektywności magazynu?

Czym oferta makaronów dla sklepów i gastronomii różni się od detalicznej sprzedaży

Jak zabawki Little Tikes rozwijają aktywność maluchów?
